
 da
Get Free Quote 

HDPE rørforbindelsesmetoder: Butt Fusion, Elektrofusion og Transitions
Industri nyheder-HDPE har fortjent sin plads i nedgravede vandledninger, kloakledninger og industrielle proceslinjer, fordi det er sejt, fleksibelt og kemisk modstandsdygtigt. Hver af disse fordele afhænger dog af leddene. En vellavet smeltefuge bliver stærkere end selve rørvæggen; en forhastet bliver den første læk, du hører om efter opfyldning. Det følgende er et feltorienteret blik på HDPE-rørforbindelsesmetoder, detaljerne, der afgør, om en samling holder, og hvad man skal gøre, når HDPE skal opfylde PPR, PVC eller metal. Noterne trækker på vores egen fremstillings- og projekterfaring hos Suban, hvor vi har produceret rør og fittings siden 2003.
Læs røret, før du vælger en metode
Tre tal bestemmer næsten alt om en forbindelse: udvendig diameter, DR (dimensionsforhold) og polyethylenkvalitet. DR er den udvendige diameter divideret med vægtykkelsen, så en lavere DR betyder en tykkere væg og en højere trykklasse. I PE100 lander DR 11 omkring PN 16, DR 17 omkring PN 10 og DR 26 nær PN 6 til vandservice. Vægtykkelsen bestemmer også dine opvarmnings- og afkølingstider - et 250 mm DR 17-rør har brug for langt mere iblødsætnings- og afkølingstid end en 63 mm DR 11-spiral fra samme butik.
Match metoden til dimensionen og til webstedet. Butt fusion dækker de fleste diametre fra ca. 63 mm opad, socket fusion håndterer små boringer op til 63 mm, elektrofusion passer til tætte grøfter og tie-ins, og mekaniske fittings tjener servicelinjer og udstyrsforbindelser. Nedvurder aldrig en samling lydløst: Hvis en kompressionsfitting skal på en PN 16-linje, skal selve fittingen vurderes til det.
Fire Core HDPE-rørforbindelsesmetoder
Butt fusion
Arbejdshestmetoden. To rørender er vendt firkantet, opvarmet på et varmeværktøj ved ca. 200 til 220 grader Celsius, skubbes derefter sammen og holdes, indtil en dobbelt perle dannes og afkøles. Udført korrekt er samlingen homogen - ingen pakning, ingen foring, intet tredje materiale, der fejler. Den har brug for en ordentlig fusionsmaskine, rene forhold og en besætning, der respekterer køletiden.
Elektrofusion
En elektrofusionsfitting bærer en modstandsspole inde i sin sokkel. En smelteboks påfører en defineret spænding og tid, og smelter fittingsboringen og røroverfladen til én krop. Det er det perfekte valg, hvor en fusionsmaskine ikke kan passe, til reparationshylstre og til at binde til eksisterende linjer. Overfladeforberedelse betyder mere her end noget andet sted: Skrab, rengør og markér, før du giver energi.
Socket fusion
Ved små diametre opvarmer et håndholdt varmeværktøj med han- og hunmanchetter rørenden og fittingsmuffen på samme tid. Den er hurtig, billig og pålidelig op til omkring 63 mm, hvilket gør den almindelig på serviceledninger, kunstvanding og distribution af små boringer.
Mekaniske og kompressionsfittings
Kompressionsfittings er afhængige af en indsatsafstivning og en elastomertætning, mens flangeadaptere bolter HDPE til pumper, ventiler og andre materialer. De er hurtige og demonterbare, men de indfører et andet materiale i linjen og har generelt en lavere karakter end røret. Brug dem, hvor deres vurdering, ikke deres bekvemmelighed, tillader det.
| Metode | Typisk diameter | Trykevne | Bruges bedst til |
|---|---|---|---|
| Butt fusion | 63 mm og derover | Fuld rørvurdering | Hovednet, kraftnet, lange strækninger |
| Elektrofusion | 20 til 800 mm | Fuld vurdering af beslaget | Tætte skyttegrave, reparationer, bindinger |
| Socket fusion | 20 til 63 mm | Fuld vurdering af beslaget | Små borede vand og kunstvanding |
| Kompression | 20 til 63 mm | Normalt under rørklassificering | Serviceledninger, målere, vikararbejde |
| Adapter med flange | Enhver, med den rigtige tap | Afhænger af pakning og boltning | Pumperum, ventiler, udstyr |
En praktisk Butt Fusion-sekvens
Forskellen mellem en halvtredsårig joint og et tilbagekald kommer normalt til en håndfuld vaner. En arbejdssekvens ser således ud:
- Klem begge ender, kontroller justeringen, og rengør røret fri for jord, olie og vand.
- Vend begge ender, indtil chipsene er kontinuerlige, og fladerne er firkantede.
- Bring enderne sammen og kontroller mellemrummet og forskydningen; en synlig uoverensstemmelse betyder genspænding før opvarmning.
- Opvarm ved den temperatur, der er specificeret for kvalitet og vægtykkelse, og vent på, at perlen når den ønskede størrelse.
- Træk varmeren ud og luk enderne inden for den åbningstid, som maskinfabrikanten har angivet - tøv og overfladen oxiderer.
- Byg fugevulsten ved det angivne tryk, og lad den derefter være i fred.
- Køl under tryk - som tommelfingerregel mindst et minut pr. millimeter vægtykkelse, længere i koldt vejr.
- Efterse vulsten: jævn, rullet om på begge sider, fri for hulrum og uden en synlig fugelinje.
Hvor HDPE-forbindelser normalt går galt
- Snavs, fugt eller en hinde af olie på den opvarmede overflade, som er den mest almindelige årsag til en sprød kold fuge.
- Varmelegemetemperatur udenfor vinduet, eller en varmeplade, der ikke blev renset mellem fuger.
- Uoverensstemmende DR eller godstykkelse mellem to rør, der samles.
- Køling afbrudt, fordi skyttegravsbesætningen venter.
- Kompressionsmøtrikker overspændt, flækker foringen, eller indsatsafstivningen er helt udeladt.
- Ingen mulighed for termisk bevægelse, så en nedgravet linje trækker i en mekanisk samling, mens den afkøles.
Sammenføjning af HDPE til PPR, PVC og Metal
Overgange er der, hvor de fleste utætheder opstår, simpelthen fordi to materialer med forskellig stivhed, ekspansion og temperaturgrænser mødes ét sted. De tre pålidelige muligheder er en flangeadapter (den mest robuste og den mest brugbare), en gevindovergangsfitting med et metal- eller forstærket plastgevind og en kompressionsadapter til mindre servicelinjer. Uanset hvad du vælger, understøt røret på begge sider af overgangen, så samlingen aldrig bærer bøjningsbelastning.
HDPE til PPR på vandforsyning
Et fælles layout bringer en HDPE-forsyningsledning ind i en bygning og skifter til PPR til indendørs stigrør og distribution, fordi PPR håndterer varmt vand, og hotmeltsamlinger er nemme at lave inde i et planterum. Omstillingen kræver en specialfremstillet PE-til-PPR-adapter frem for en håndfuld uoverensstemmende gevind.
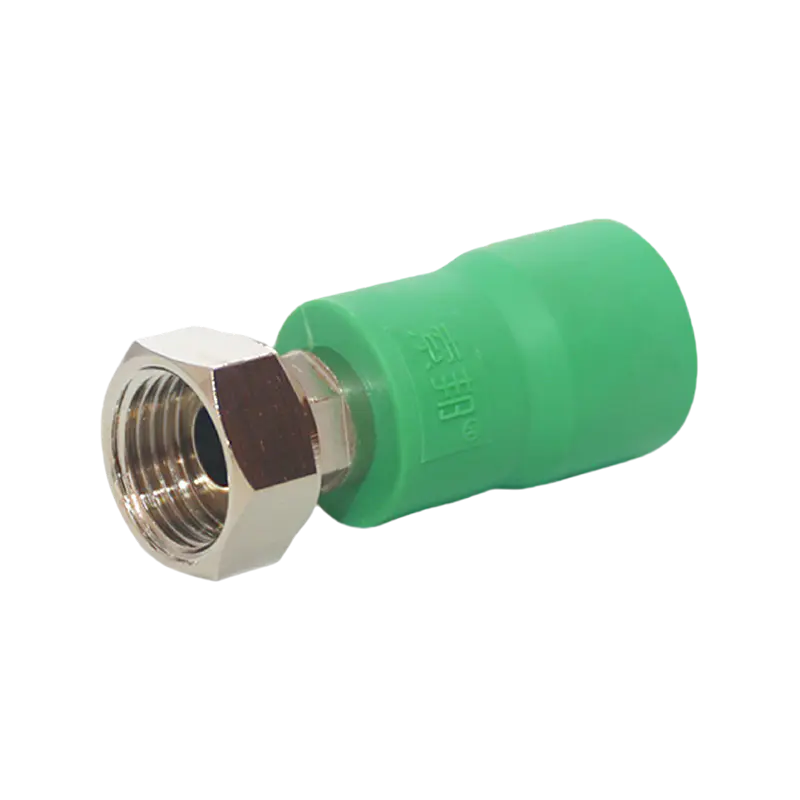
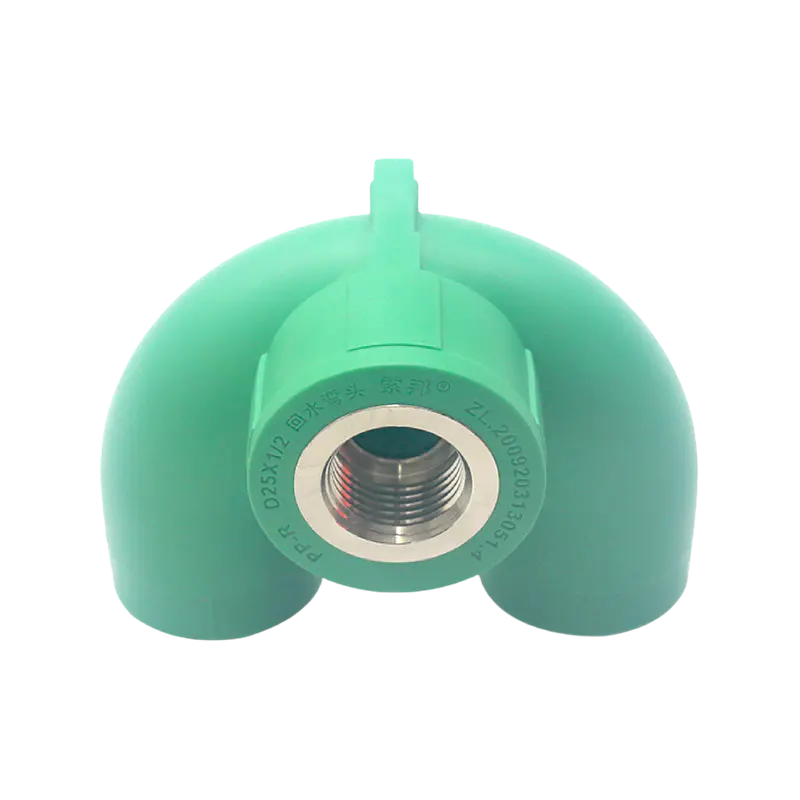
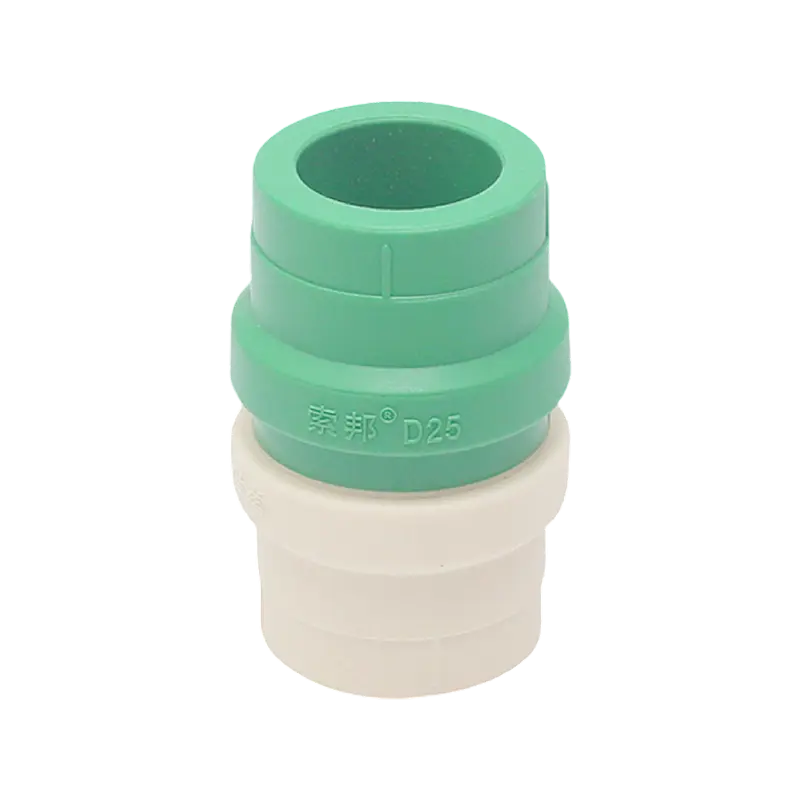 PPR-PE D25 røradapter til PE-til-PPR overgange En D25 hotmelt PPR-fitting til specialfremstillede PE-til-PPR-omskiftere, dimensioneret til at matche PE-serviceledninger og PPR-stigerør. Se produkt →
Dimensionér adapteren, så den matcher både PE-servicelinjen og PPR-stigrøret, og hold overgangen tilgængelig, hvor som helst specifikationen tillader det.
HDPE til PVC på dræning
Under jorden møder HDPE jord og kloakledninger ofte en PVC-stabel eller inspektionskammer ved byggelinjen. En fleksibel konnektor i den position absorberer små vinkelforskelle og termiske bevægelser og sparer stedets team fra at forsøge at overtale to stive rør til at justere med opløsningsmiddelcement.
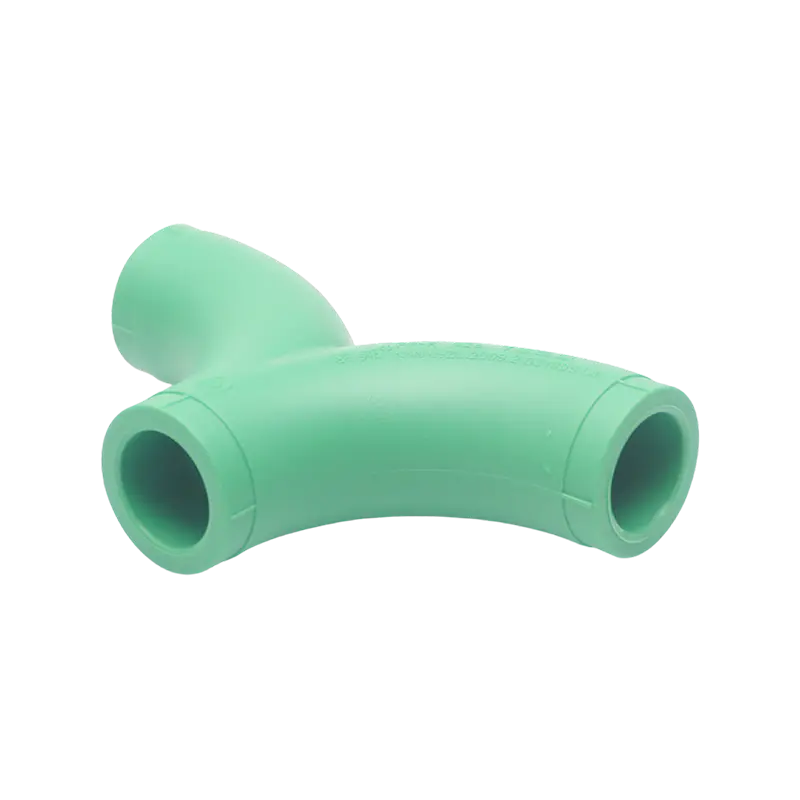
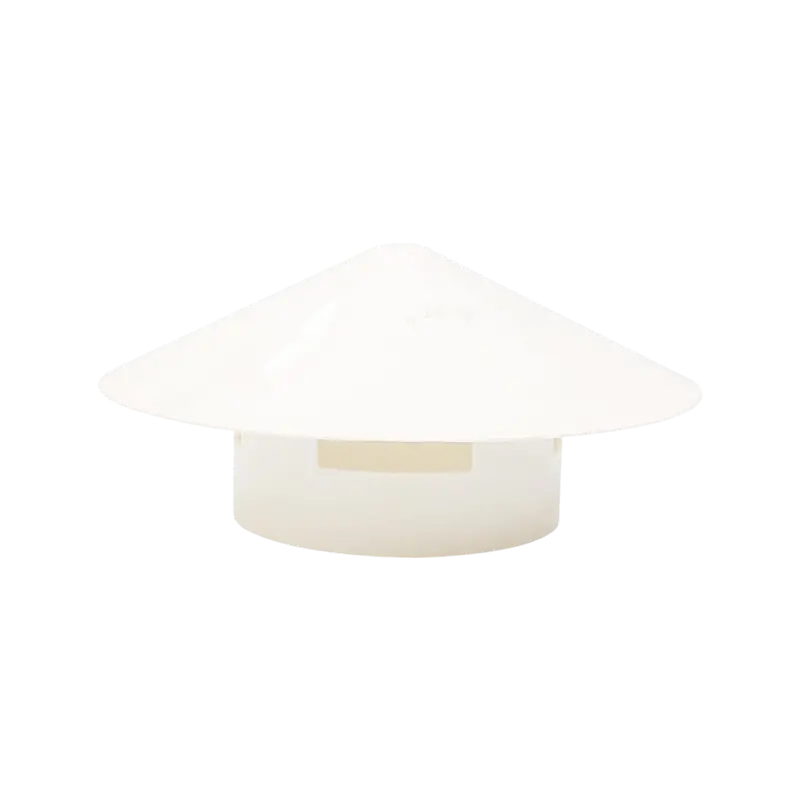 Roterbar PVC-fleksibel lige-albueforbindelse til drænforbindelser En roterbar PVC-dræningsforbindelse tilgængelig i D75, D110 og D160, velegnet til fleksibel justering, hvor HDPE-jordlinjer møder PVC-stabler. Se produkt →
Hvor overgangen er begravet, skal du beskytte metalkomponenterne og bekræfte, at konnektorens klassificering svarer til dræningspligten.
HDPE til metal
Overgangsfittings af messing eller bronze er det sædvanlige svar ved pumper, målere og tanke. Brug et passende gevindtætningsmiddel, isoler uens metaller, hvor specifikationen kræver det, og stram flanger i et krydsmønster til det angivne drejningsmoment i stedet for at "spænde nok".
Nedgravede linjer, bevægelse og afprøvning
HDPE bevæger sig. Dens termiske ekspansionskoefficient er flere gange stålets, så en linje installeret i den kølige morgen vil forsøge at forkorte om eftermiddagen. Løb lange løb med en blid slange, tillad bevægelse ved mekaniske samlinger, og fasthold flangeforbindelser ved pumper og ventiler, hvor fremstødet har et sted at gå.
Forberedelse af grøften betyder lige så meget som selve samlingen. Læg røret på fint materiale fri for skarpe sten, hold dækningsdybden i overensstemmelse med designet, og kompakt sidefyld før hovedtilfyldningen. Vores Installationsvejledning til HDPE afløbsrør dækker strøelse, dækdybde og frosthensyn nærmere.
Tryktest før tilbagefyldning, hvor end specifikationen tillader det, typisk ved 1,5 gange designtrykket med en registreret holdetid, og log positionen af hver samling. Når noget senere trænger til opmærksomhed, forvandler et fællesregister en gravedag til en times udgravning.
At arbejde med en leverandør, der ser hele linjen
Suban, der drives af Shanghai Pilsa Pipe Industry Co., Ltd., har fremstillet rør og fittings siden 2003 med produktionsbaser i Shanghai og Zhoukou, Henan. Vores sortiment omfatter PPR-vandforsyningssystemer, PVC-afløbs- og elektriske ledningssystemer og PE-RT gulvvarme, sammen med HDPE-afløbsrør og dobbeltvæggede korrugerede rør. Eksporterfaring på tværs af mere end 20 lande og CE-certificering understøtter dokumentationssiden af internationale projekter.
Hvis du samler en linjeliste, der blander HDPE-nettet med PPR-stigerør eller PVC-afløb, send vores team detaljerne og vi vil bekræfte de fittings, størrelser og vurderinger, der matcher. At sortere det fra på tilbudsstadiet er næsten altid hurtigere end at sortere det fra på stedet.
Vores produkt //
Anbefal produkter
 +86-13801995968
 +86-18017886575

 nr. 366, bane 6995, Puxing Road, Fengxian District, Shanghai
Copyright © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.